一家 CNC 加工车间所拥有的刀具库,直接制约着该车间能够生产的产品。型腔的圆角不可能比加工它的铣刀更锋利。槽的宽度也不可能比能深入槽底的最小刀具更窄。半圆键槽需要使用半圆键槽铣刀:没有任何其他几何形状可以替代。在设计决策中如果忽视这些物理限制,都会导致本可避免的刀具问题、更长的交货期,以及直接追溯到图纸阶段的返工成本。
铣刀是旋转刀具,通过端面、外周或同时两者与实心工件啮合来去除材料。四大主要系列是立铣刀、面铣刀、成型铣刀和圆柱铣刀。前两大系列涵盖了现代 CNC 铣削工艺的绝大多数。了解每个系列的几何形状、基体和涂层要求,是区分一份能够顺利加工的图纸和一份在首次报价后就需要重新设计的图纸的关键。
铣刀几何形状:决定性能的参数
所有刀具的性能都可以追溯到一小组几何参数。机械师在对设计提出质疑时所参考的就是这些参数,而要准确阅读刀具目录,你也需要了解这些参数。
容屑槽 / 刃数
容屑槽是沿刀体磨削出的螺旋槽。切削刃位于每个容屑槽的前导面上;切屑通过后面的通道排出。刃数同时控制着排屑空间、型芯强度和表面光洁度,而这三个输出结果之间是直接相互竞争的。
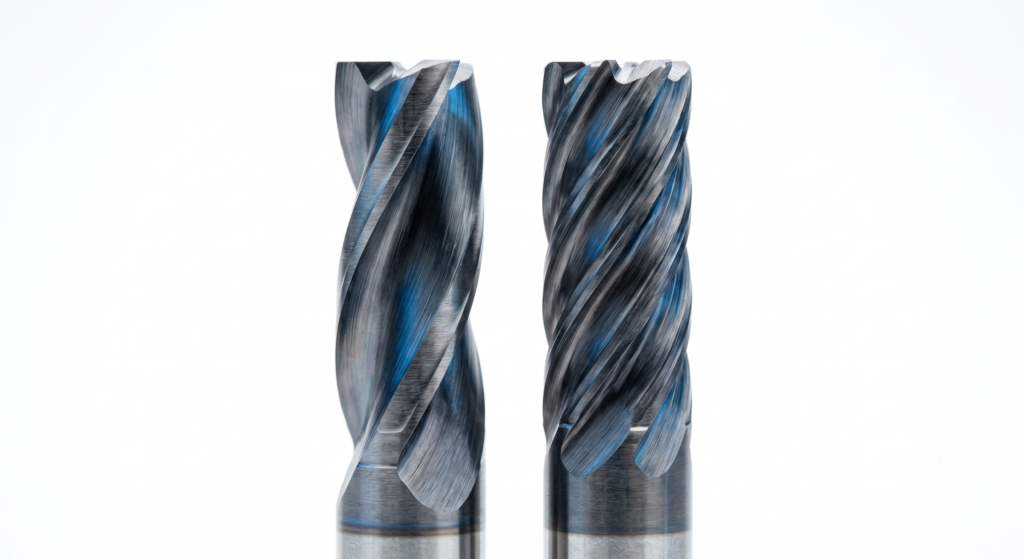
| 刃数 | 排屑空间 | 型芯强度 | 表面光洁度 | 主要应用 |
|---|---|---|---|---|
| 2 | 最大 | 最低 | 粗糙 | 铝、软塑料、开槽切削 |
| 3 | 高 | 中等 | 中等 | 通用有色金属、轻钢粗加工 |
| 4 | 中等 | 高 | 良好 | 钢和不锈钢仿形、型腔加工 |
| 5+ | 低 | 最高 | 最佳 | 淬火钢精加工、高进给走刀 |
螺旋角
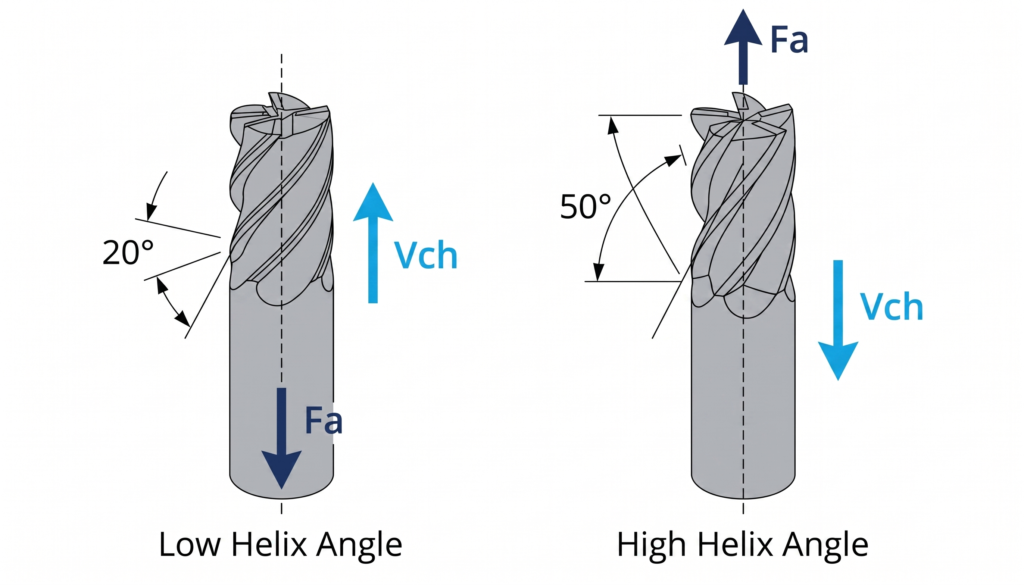
螺旋角是容屑槽中心线与刀具纵轴之间测量的螺旋角度。它通常在 15° 到 60° 之间。较低的螺旋角(低于 40°)能提供更高的刀齿强度、更大的容屑空间以及较低的轴向切削力,代价是表面粗糙度较高且进给率降低。
高螺旋角(高于 40°)会产生较低的径向切削力并提供更好的表面光洁度,但会减小刀具横截面,增加重载下刀齿断裂的风险。材料硬度是主要驱动因素:铝等软质有色金属使用 45° 或更高的螺旋角加工;铸铁则在 20° 或更低的角度下加工。
前角
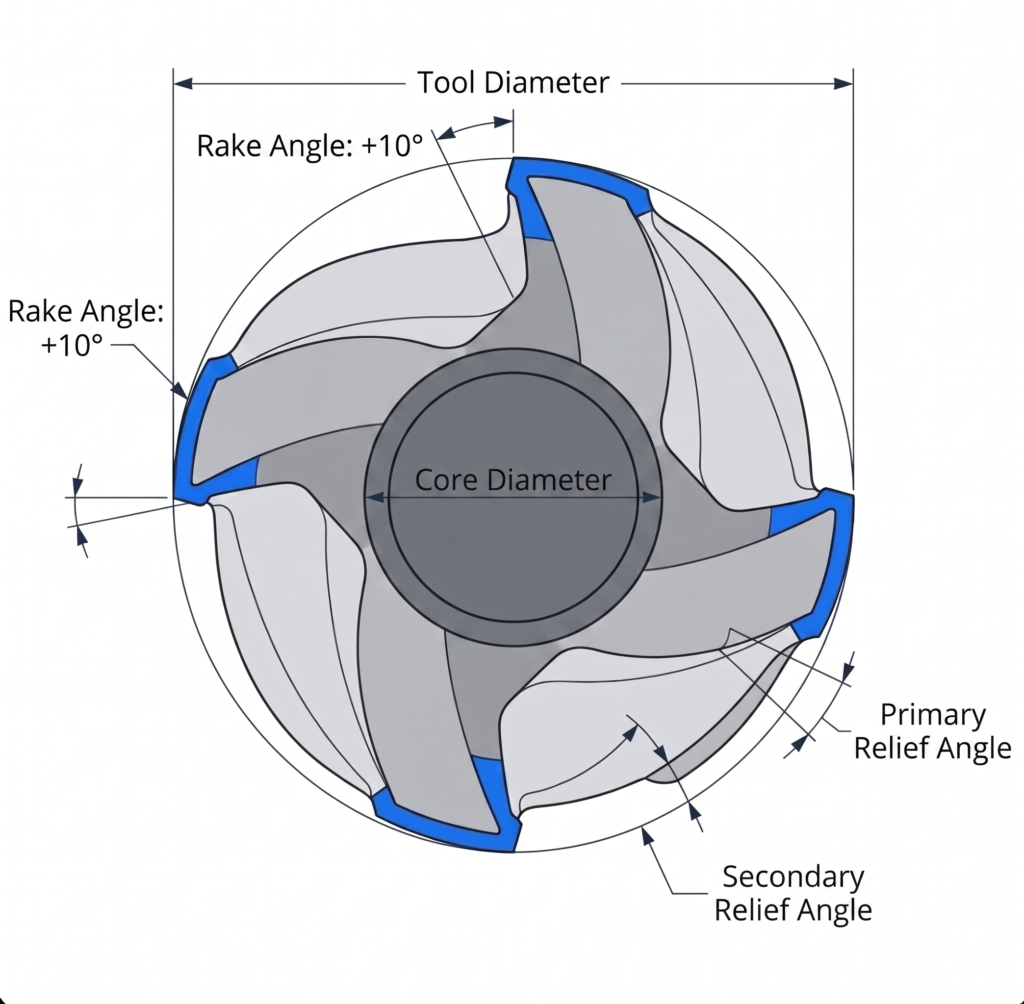
前角控制切削刃切入工件的激进程度。正前角可降低所需的切削力,加速切屑排出,并减少热量产生。这是针对较软工件材料的正确选择。中性或负前角通过增厚楔形几何形状来增加刃口强度,这是硬质材料、断续切削和研磨性工件所必需的,因为正前角刀刃在这些情况下会迅速崩刃。
刀角几何形状 (Corner Geometry)
刀角几何形状决定了内部型腔角落是否存在圆角半径以及圆角的大小。锋利(方形)的刀角会将应力集中在切削刃上,并留下一个真正的 90° 内角,这也会在工件中产生应力集中。刀角半径将该应力沿圆弧分布,延长了刀具寿命,并为工件拐角增加了一个圆角。
在设计内部型腔转角时,如果半径等于或大于标准刀具半径,就能消除对专用刀具的需求,并缩短加工周期。
长径比
长径比决定了刀具的刚性、在切削负载下的偏转以及刀具断裂的风险。它是深型腔和窄槽特征的主要几何约束。
| 长径比 (L:D Ratio) | 刚性 | 设计影响 |
|---|---|---|
| 最高可达 4:1 | 高 | 适合激进切削、高精度 |
| 5:1 至 8:1 | 中等 | 降低进给和切削深度,监测侧向力 |
| 8:1 以上 | 低 | 断裂风险高,仅限于精加工走刀 |
在淬火钢、铬镍铁合金 (Inconel) 和钛等坚韧材料中,深而窄的型腔经常会因为长径比的限制导致刀具失效。如果型腔的深度超过刀具直径的四倍,则增加的成本和周期时间必须有正当的理由。对这些深部特征放宽位置公差,通常可以减少对易碎的长悬伸刀具的需求。
立铣刀
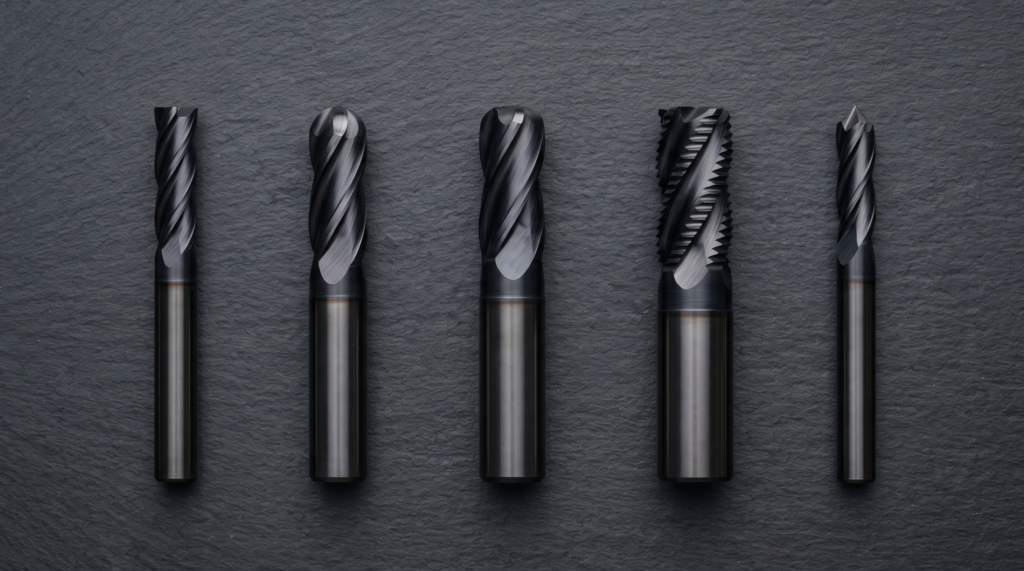
立铣刀可同时在端面和外围容屑槽上进行切削,这使它们成为 CNC 铣削中最通用的系列。单把立铣刀可以在不换刀的情况下进行插铣、开槽、仿形、铣型腔和阶梯切削,这就是为什么它们在立式加工中心的刀具列表中占据主导地位的原因。
平底立铣刀
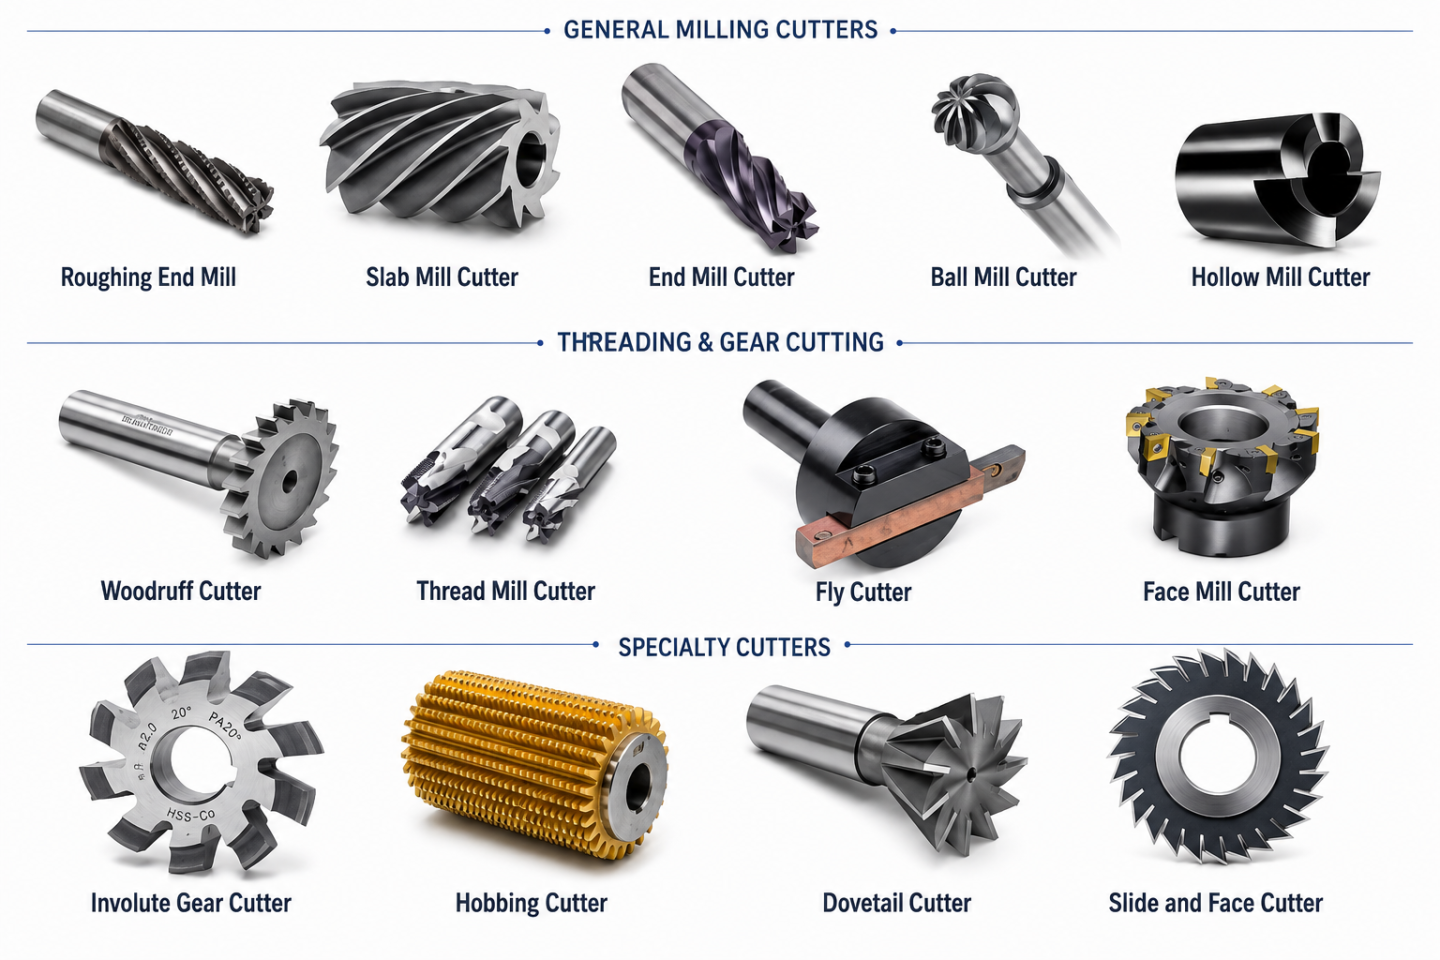
平底立铣刀是 CNC 立式加工中心上最常见的切削刀具。其平坦的底部和外围切削刃允许它在单把刀具中沿轴向切入并沿径向横移。典型应用包括 2D 和 3D 型腔铣削、开槽、仿形铣削和台阶铣削。磨损集中在端面和外围的角落交界处。随着切削角因磨损而变圆,残留在工件内部的圆角半径也会增大,即使工程图纸上规定的是直角。这是机加工零件中出现意外内部圆角的最常见原因。
球头立铣刀
球头立铣刀用半球形切削尖端取代了平端面。这种几何形状用于追踪曲面,使其成为 3D 轮廓加工、自由曲面加工以及复杂模具和冲模几何形状精加工走刀的标准刀具。
半球形尖端会在相邻刀具路径之间留下扇形表面轮廓 (scalloped surface profile)。扇形高度计算如下: h = r − √(r² − (s/2)²) 其中:
- h = 扇形高度 (mm)
- r = 球头半径 (mm)
- s = 相邻刀轨之间的步距 (mm)
| 球半径 r (mm) | 步距 s (mm) | 扇形高度 h (mm) | 产生的 Ra (近似值) |
|---|---|---|---|
| 3 | 0.5 | 0.010 | ~0.4 µm |
| 3 | 1.0 | 0.042 | ~1.6 µm |
| 6 | 1.0 | 0.021 | ~0.8 µm |
| 6 | 2.0 | 0.084 | ~3.2 µm |
将步距减半,扇形高度会减少约四倍,但相应的走刀次数和加工时间会翻倍。
圆鼻立铣刀
圆鼻立铣刀具有带倒角的平坦切削面,填补了平底和球头几何形状之间的空白。它们加工具有明确圆角半径的平底腔室,与平底立铣刀相比,能够分散切削应力从而延长刀具寿命。它们非常适合需要特定拐角半径的平底型腔,无需进行二次拐角走刀。
倒角铣刀
倒角铣刀是具有特定夹角的圆锥形切削刀具。90° 夹角的倒角铣刀(最常见的配置)可在工件上加工出 45° 的倒角边缘。因为倒角宽度是由轴向切削深度而不是刀具直径控制的,所以它在一把刀具上即可涵盖各种尺寸零件的倒角、去毛刺和锪孔操作。
| 夹角 | 生成的边缘角度 | 常见用途 |
|---|---|---|
| 60° | 30° 倒角 | 燕尾槽准备、激进倒角 |
| 90° | 45° 倒角 | 标准去毛刺、倒角、锪孔 |
| 120° | 60° 倒角 | 浅去毛刺、定心钻孔准备 |
燕尾铣刀
燕尾铣刀有一个朝尖端变宽的锥形切削头。它们需要一个预先切削的通道槽以便进入,然后横向移动以加工形成燕尾轮廓的倾斜底切壁。燕尾榫接头可将两个零件沿一个线性方向锁定,同时允许在垂直方向滑动。典型的夹角为 45° 和 60°。应用包括机床滑轨、皮卡汀尼导轨系统、光学组件底座和结构组件中的机械锁定特征。
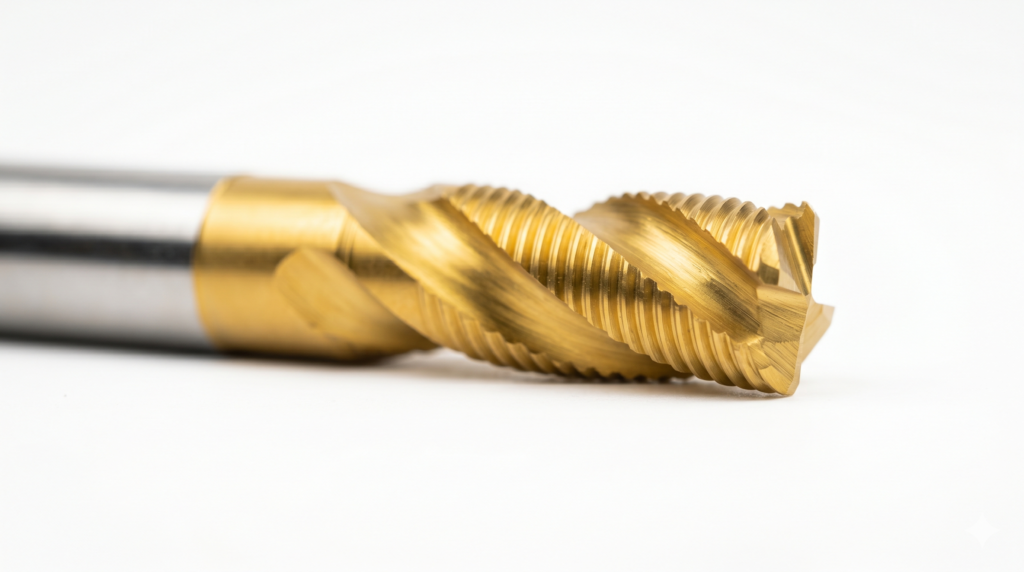
粗加工立铣刀
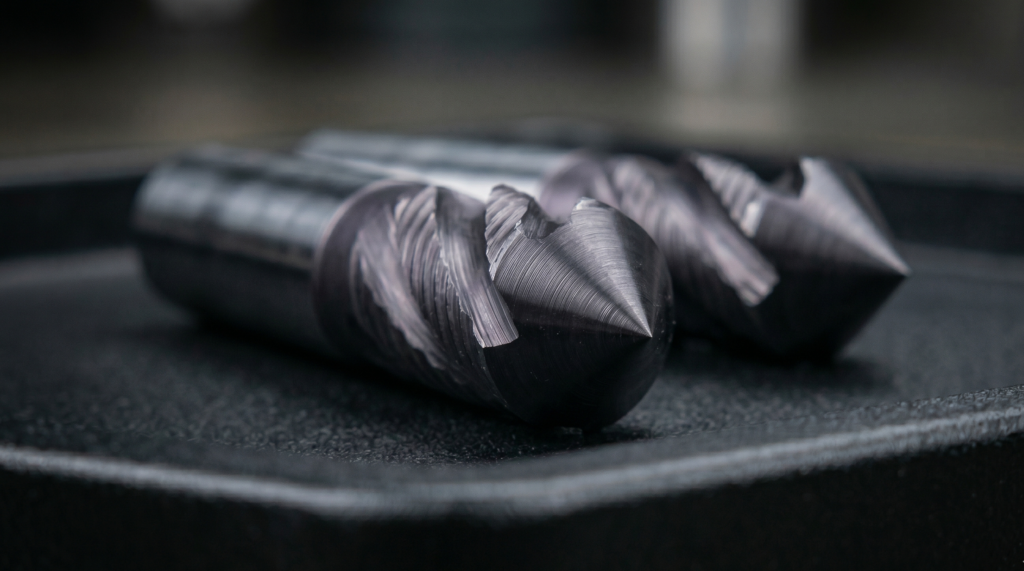
粗加工立铣刀,也称波形刃立铣刀,在其切削刃上带有锯齿状或波浪状轮廓。这种锯齿在切屑形成时将其打碎成短段,而不是让一条连续的切屑在排屑槽中积聚。其结果是,在等效的切削参数下,每齿的切削力降低,振动倾向减弱,材料去除率高于标准立铣刀。权衡之处在于表面粗糙呈阶梯状,需要随后使用标准立铣刀进行精加工走刀。
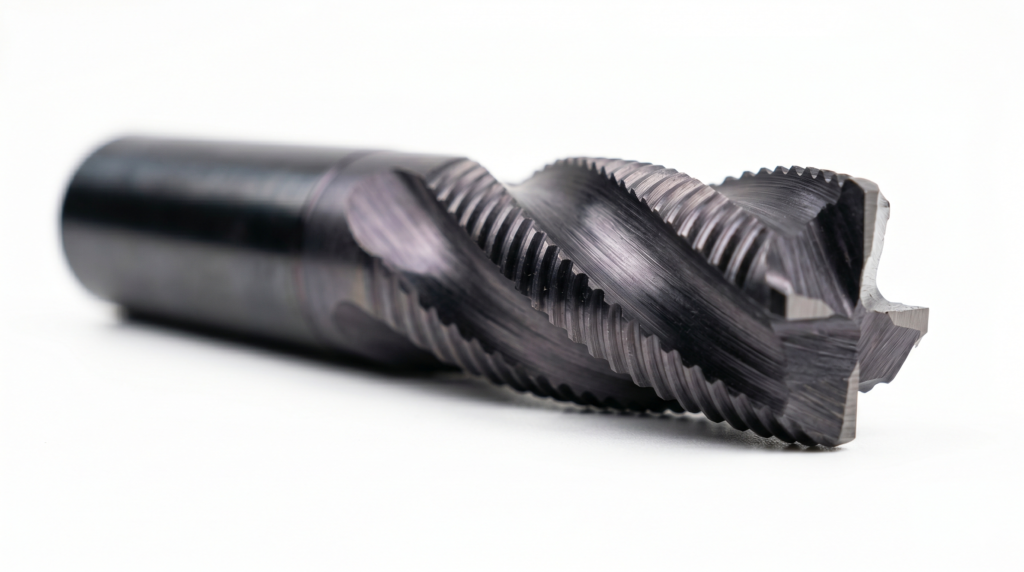
键槽铣刀
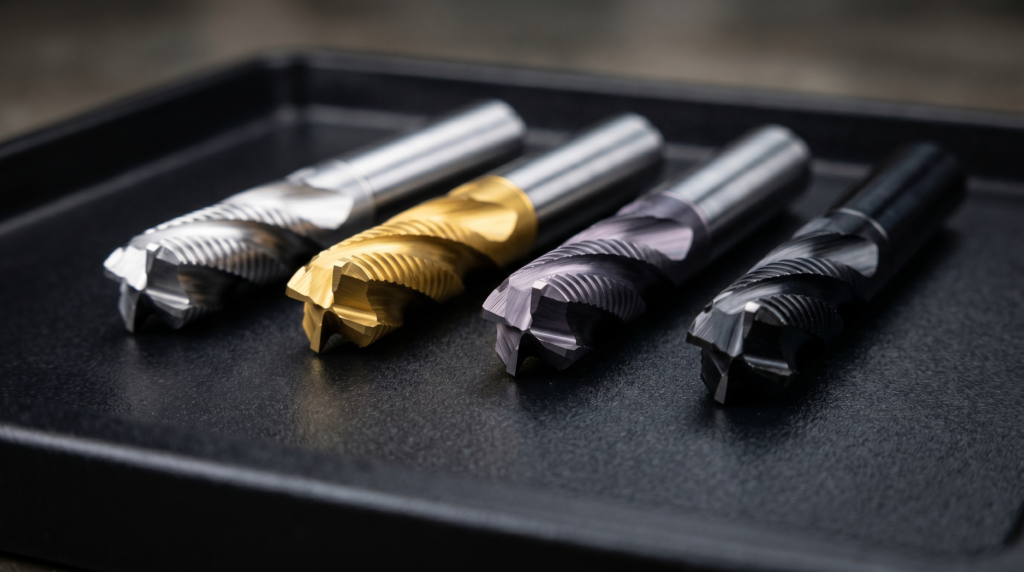
键槽铣刀是专为插铣进入和开槽切削设计的两刃立铣刀。双刃几何形状最大限度地扩大了容屑槽的容积,这在开槽操作中至关重要,因为在这种操作中,刀具两侧被工件材料完全封闭,切屑逃逸的空间有限。在全宽槽中使用四刃立铣刀有使切屑堵塞容屑槽的风险,要么导致主轴停转,要么导致刀具断裂。键槽铣刀通过牺牲表面光洁度质量来获得该操作所需的排屑空间,从而防止出现这种情况。
面铣刀
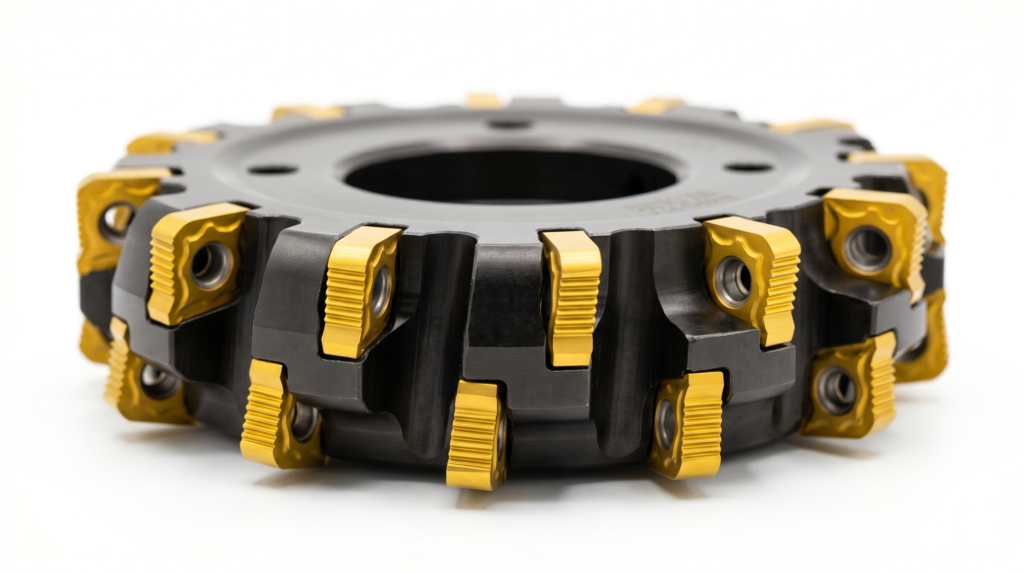
面铣刀是平面加工的主力军。其主导的几何参数不是螺旋角,而是主偏角(也称为切入角 KAPR):即主切削刃与加工表面之间的角度。庞大的刀具直径(通常为 50 至 200 毫米)、高密度的刀片以及刚性强、悬伸短的刀体,使面铣成为在大型工件上产生平面的最高效方法。
| 主偏角 (KAPR) | 切屑厚度 | 受力方向 | 刀片寿命 | 轴肩加工能力 |
|---|---|---|---|---|
| 45° | 薄(负载分散在较长的边缘上) | 轴向/径向分开 | 最长 | 没有真正的直角轴肩 |
| 75° | 中等 | 主要为径向 | 中等 | 近似直角的轴肩 |
| 90° | 厚(集中在刃口) | 完全径向 | 最短 | 真正的直角轴肩 |
套式面铣刀
套式铣刀是带中心孔的面铣刀,安装在单独的心轴上。同一心轴可以在不同直径的套式铣刀体之间共享,这降低了在同一机床主轴上运行多个直径刀具的车间的模具成本。在功能上,它们与面铣刀完全相同;该分类严格指的是安装配置。
飞刀
飞刀在旋转体中使用单个可更换的高速钢 (HSS) 或硬质合金刀头。单点几何形状使其通用性极强且设置成本低,但缺乏多个刀片严重限制了生产率。在相同的材料去除率下,循环时间比同等的刀片式面铣刀长四到十二倍。飞刀适用于小批量、低预算的加工、工具室使用,以及所需的平面直径超出刀片式面铣刀实际覆盖范围的情况。
成型和仿形铣削
成型和仿形铣刀具有研磨成特定形状的切削刃。这个系列中的每把刀具都执行一项完全由其几何形状决定的工作。用其他系列的刀具替换将无法产生正确的特征。
螺纹铣刀
螺纹铣刀在其侧面几何形状中磨有螺纹牙型轮廓。它们的直径比要加工螺纹的孔小,并在孔内以螺旋插补路径运行以切削出螺纹。一把螺纹铣刀可以切割相应螺距的任意深度的螺纹,这使其在盲孔应用中比丝锥更有优势,因为丝锥存在触底折断的风险。螺纹铣刀也适用于无法攻丝的淬火材料,并且不会产生断锥报废的风险。
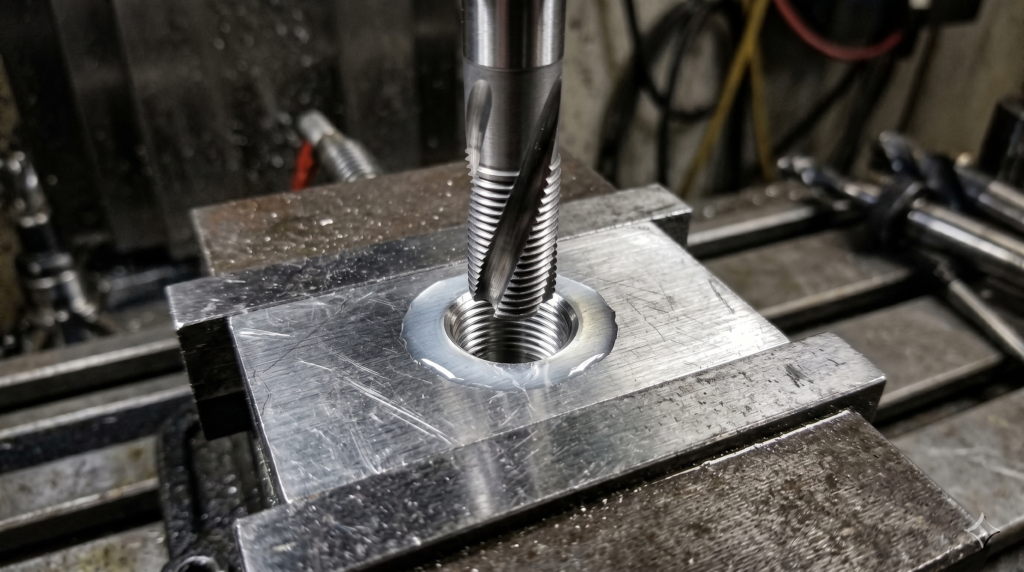
在规定螺纹特征时,应在工程图纸上确定螺纹规格之前,在设计过程的早期使用螺纹和丝锥底孔尺寸计算器验证底孔直径和螺纹啮合长度。
T 型槽铣刀
T 型槽铣刀在部署前需要预加工一个垂直切入槽。铣刀穿过该通道槽,然后横向移动,将槽底加宽至刀头的直径,形成 T 型轮廓。主要的工业应用是机床工作台的 T 型槽,用于接受 T 型螺栓头以固定工件夹具。
半圆键槽铣刀
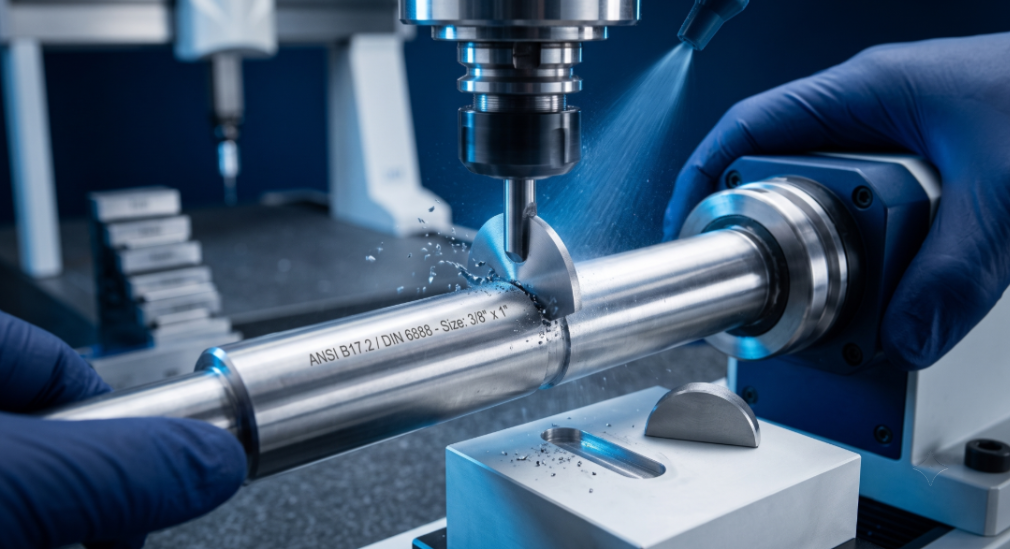
半圆键槽铣刀是专用的盘形刀具,用于加工 ANSI B17.2 和 DIN 6888 中规定的用于轴和孔组件的半圆形键槽。在几何形状上,它们与 T 型槽铣刀非常相似,但它们的尺寸已标准化,以匹配相关标准中定义的半圆键尺寸。指定非标准的槽深或宽度会迫使定制刀具订单,这增加了采购的交货时间和成本。
渐开线齿轮铣刀
渐开线齿轮铣刀是一种铲齿盘状刀具,其轮廓被磨成目标齿轮的精确渐开线齿形。它们在卧式分度头上操作,一次切削一个齿槽。必须为目标齿数范围分度到正确的刀具号数:单把刀具覆盖一系列齿数,而不是单一值。渐开线齿轮铣刀适用于单件和小批量生产。大批量的齿轮生产使用滚齿或磨齿工艺,而不是成型铣削。
外圆和圆柱铣削
外圆和圆柱铣刀在其圆周上进行切削,平行于主轴轴线,安装在卧式心轴上。该系列是卧式铣削时代的传统刀具。带有可转位面铣刀的立式加工中心已在平面加工中基本取代了它们。它们在运行卧式主轴设备的车间和特定的跨铣(straddle milling)应用中仍然适用。
圆柱铣刀
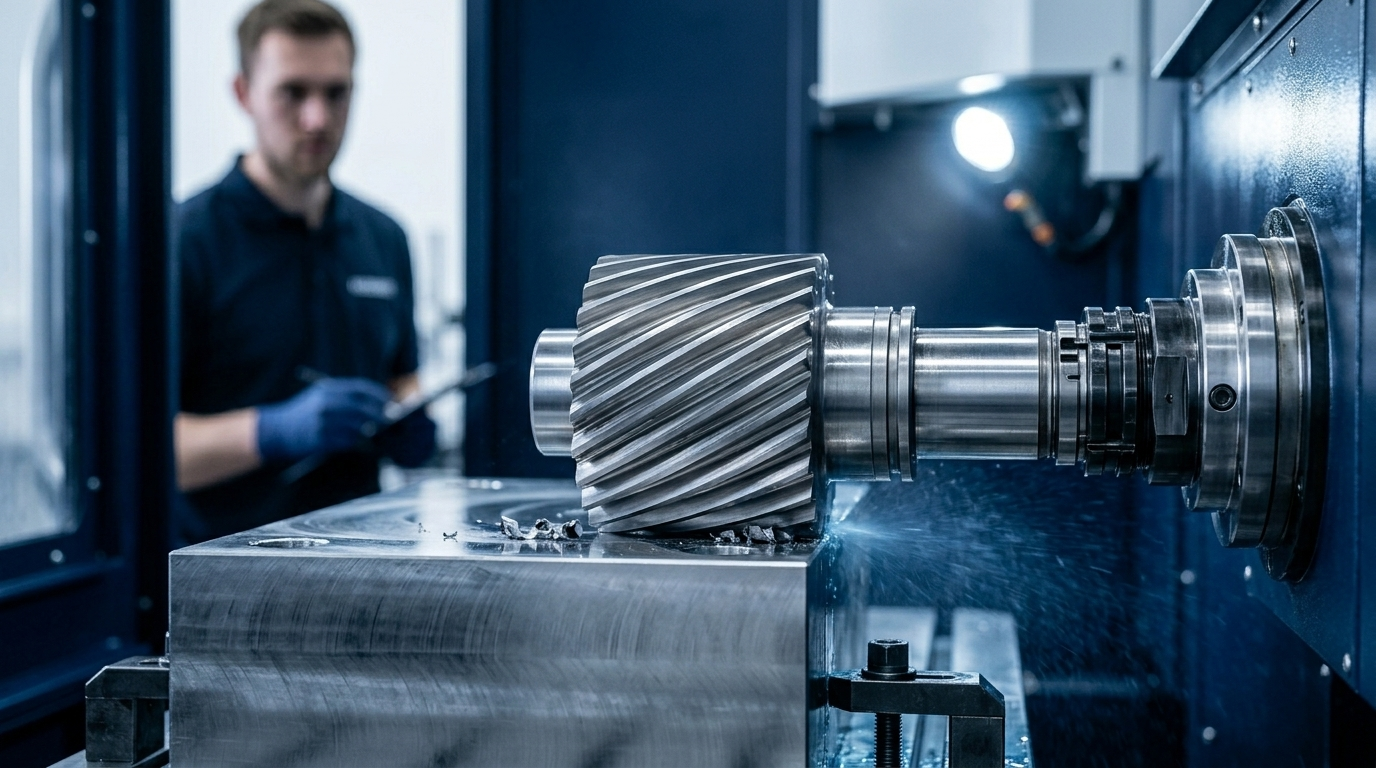
圆柱铣刀是在整个圆周上带有螺旋齿的宽圆柱形刀具。安装在水平心轴上,它们可以在一次宽阔的走刀中加工大型平面,在可转位刀片面铣刀成为标准之前,这是产生平面的主要高产方法。在仍在使用卧式铣削设备的车间中,对于宽阔扁平的钢坯进行高余量去除的走刀,圆柱铣刀仍然是高效的。
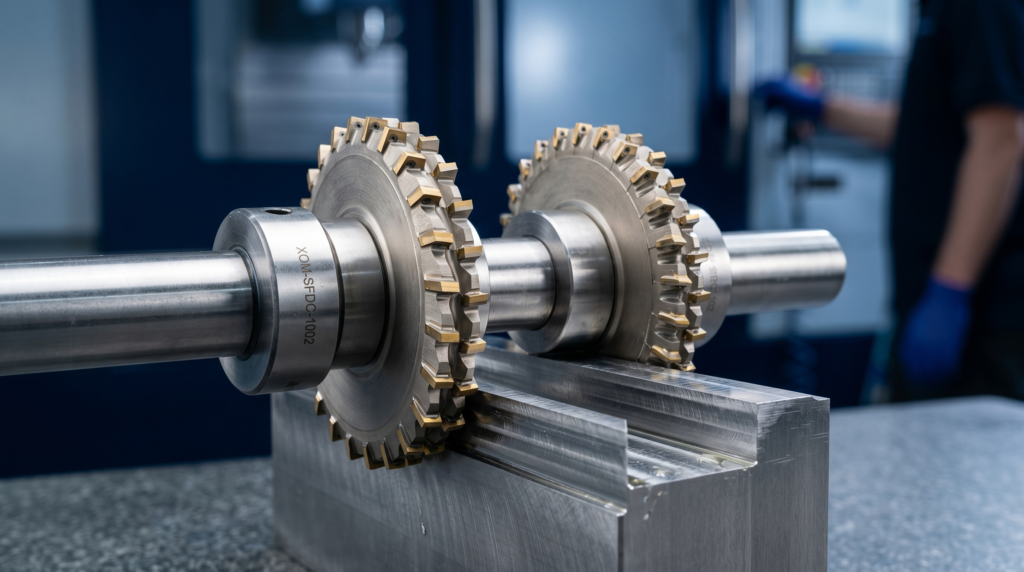
三面刃铣刀
三面刃铣刀是盘状刀具,不仅在圆周上,而且在两侧面上都有齿。它们安装在卧式心轴上,用于开槽和跨铣操作,其中同一心轴上的两个铣刀同时加工工件的两侧。
在批量生产中,能够使用垫圈精确设置两把铣刀之间的距离,使得这种方法对于加工平行边槽特征具有很高的可重复性。
刀具材料与涂层
基材决定了刀具在失去硬度之前能承受多高的温度。涂层通过减少摩擦并减缓切削刃处的化学磨损来成倍延长刀具寿命。基体和涂层必须结合起来选择,因为不匹配(例如将耐高温涂层涂在耐温性差的基体上)既没有带来好处,又增加了成本。
基体材料
| 基体 | 最高工作温度 | 热硬度 | 最佳用途 | 关键限制 |
|---|---|---|---|---|
| 高速钢 (HSS) | ~600°C | 低 | 通用、定制研磨形状 | 600°C以上变软,生产率低 |
| 钴高速钢 (M35, M42) | ~675°C | 中等 | 不锈钢、钛 | 相比普通HSS改进有限 |
| 硬质合金 (Cemented carbide) | ~900°C | 高 | 生产铣削:钢、不锈钢、铝 | 脆,不耐冲击载荷 |
| 切削陶瓷 (Al₂O₃, Si₃N₄) | ~1,200°C | 极高 | 高速切削铸铁、镍基高温合金 | 非常脆,不能断续切削 |
| 立方氮化硼 (CBN) | ~1,400°C | 最高(非金刚石) | 淬火钢精铣 | 昂贵,仅有钎焊刀头形式 |
| 聚晶金刚石 (PCD) | ~700°C | 最高 | 铝、铜、复合材料 | 700°C以上变回石墨,不能切削黑色金属 |
高速钢 (HSS) 在定制刃磨刀具、内部自制成型刀具以及因产量低而无法证明硬质合金的脆性和成本合理性的工作中仍然具有相关性。硬质合金是生产级 CNC 铣削钢、不锈钢和铝材的主要基体材料。CBN 和 PCD 是针对特定应用的高端选项,适用范围较窄。
涂层
涂层可保护基材表面免受热量、磨损和化学攻击。给定应用的正确涂层由工件材料及其产生的切削温度决定,而不仅仅是基材本身。
| 涂层 | 最高温度 | 主要功能 | 正确应用 |
|---|---|---|---|
| TiN (氮化钛) | ~600°C | 表面硬度、低摩擦 | HSS刀具、中速硬质合金、软质有色金属 |
| TiAlN / AlTiN (氮化钛铝 / 氮化铝钛) | ~800°C | 自我修复氧化铝阻挡层 | 生产速度下的钢和不锈钢铣削 |
| AlCrN (氮化铝铬) | ~1,100°C | 标准涂层中抗氧化性最高 | 淬火钢、高温合金 |
| DLC (类金刚石碳) | ~400°C | 极大幅度减少摩擦 | 铝、铜、塑料:防止积屑瘤 |
TiAlN 和 AlTiN 是钢材铣削中整体硬质合金立铣刀的标准涂层,因为它们在高温下形成的氧化铝层会随着刀具升温而提供更好的保护,准确覆盖了硬质合金最脆弱的温度范围。AlCrN 将这一原理扩展到更硬的材料和更高的温度。选择 DLC 是专门为了防止铝和其他粘性有色金属在无涂层或 TiN 涂层刀具上引起的粘附和积屑瘤问题。
决定刀具选择的切削参数
三个参数驱动切削刀具的选择:切削速度、每齿进给量和切削深度。Sandvik 列出了所有相关的铣削计算公式。
切削速度
切削速度 (Vc) 是切削刃在铣刀外径处的线速度,单位为米每分钟。正确的切削速度是两个变量的函数:工件材料和刀具基材。过高的速度会产生过多的热量,使基材软化并加速磨损。过低的速度会导致摩擦而不是切削,这同样会产生热量并缩短刀具寿命。
| 工件材料 | 典型 Vc 范围 (m/min) – 硬质合金刀具 |
|---|---|
| 铝合金 | 200 至 600 |
| 低碳钢 | 80 至 200 |
| 不锈钢 (奥氏体) | 50 至 120 |
| 钛合金 | 30 至 80 |
| 淬火钢 (45–60 HRC) | 50 至 150 (CBN) |
| 铸铁 | 100 至 300 |
| 镍基高温合金 | 15 至 50 |
每齿进给量
每齿进给量 (fz) 设置了切屑负载:即每转每个刀齿去除的材料量。过低的切屑负载会使切屑变薄,低于其理想截面,将热量产生集中在更小体积的材料中并加速刀具磨损。过高的切屑负荷超出了刀具的结构承受能力,导致变形、振颤或断裂。切屑负荷不可与进给率互换:进给率 (mm/min) = fz × 刃数 × RPM。
切削深度
切削深度有两个独立的方向:轴向(刀具刺入工件多深)和径向(刀具直径侧向啮合的比例)。就发热而言,径向啮合是两个变量中更为激进的一个:如果铣刀采用 100% 径向啮合(全宽开槽),每个刀齿在每转的一半时间内都与工件接触,这会产生持续集中的热量。轻微的径向走刀使用较大的轴向深度来补偿,将负载分散在整个容屑槽长度上,同时保持每个刀齿处于切削状态的时间很短。
| 操作类型 | 径向吃刀 | 轴向吃刀 | 热量水平 | 正确应用 |
|---|---|---|---|---|
| 开槽 (Slotting) | 100% (全宽) | 浅 (0.5x 至 1x D) | 高 | 仅用于开槽,使用两刃刀具 |
| 常规粗加工 | 30% 至 60% D | 中等 (1x 至 1.5x D) | 中等 | 一般材料去除 |
| 高效铣削 (HEM) | 5% 至 15% D | 深 (3x 至 5x D) | 低 | 最长刀具寿命,最快循环时间 |
| 精加工 | 5% 至 10% D | 特征的全部深度 | 低 | 表面质量、尺寸精度 |
面向制造的设计:在设计时考虑刀具
任何不符合标准刀具目录的设计特征都会造成采购问题,从而变成成本和交货期的负担。
以下限制是刀具几何形状的直接结果,必须在图纸阶段予以考虑。
| 设计特征 | 刀具约束 | DfM 规则 |
|---|---|---|
| 内部型腔转角半径 | 必须等于或超过刀具半径。 | 指定可接受的最小半径,而不是零。内部半径为 0 是物理上无法铣削的。 |
| 槽宽 | 不能比能买到的最小刀具直径还窄。 | 标准槽宽(3、4、5、6、8、10、12、16、20 毫米)消除了定制刀具的溢价。 |
| 型腔深度 | 受到刀具长径比 (L:D) 的限制。 | 理想情况下,型腔深度不应超过规定拐角半径的4倍。 |
| 螺纹规格 | 由可用的丝锥和螺纹铣刀尺寸决定。 | 使用公制 (ISO) 或统一 (UNC/UNF) 标准螺纹。尽早交叉验证底孔钻头尺寸。 |
| 倒角角度 | 标准倒角铣刀涵盖 30°、45° 和 60°。 | 非标准角度需要定制刀具设置。只要可能,默认使用 45°。 |
| T 型槽和燕尾槽几何形状 | 需要一个预加工的垂直接入槽。 | 在图纸上包括入口槽的尺寸,以匹配可用的刀具切入直径。 |
| 半圆键槽 | 必须符合 ANSI B17.2 或 DIN 6888 标准尺寸。 | 规定一个标准键编号。非标准宽度会迫使昂贵的定制刀具订单。 |
那些与标准刀具直径、半径、倒角角度和螺纹螺距一致的设计,可以更快地通过报价和设置环节,且产生的工程变更请求更少。对于有严格尺寸要求、要与配对零件相互作用的特征,应使用标准的配合公差定义,以便在发布图纸之前确认所指定的配合公差等级能否通过标准的 CNC 铣削工艺能力达到。
了解铣刀约束的实际成果是:减少图纸修改次数、加快报价周期,并能使零件毫无因刀具引起的意外、顺利到达首件检验阶段。