不锈钢零件超过 70% 的总制造成本在初始设计阶段就已决定,这主要由原材料牌号的选择和零件的几何形状所锁定。
虽然与碳钢或铝合金相比,不锈钢具有更优异的耐化学性、出色的屈服强度和抗污性,但其机械性能也对标准切削刀具产生了严重的阻力。
必须优化刀具选择、零件公差和切削参数,以建立可预测的生产周期并防止灾难性的刀具故障。
是什么让不锈钢难以加工
在加工操作过程中,四种截然不同的冶金机制推高了切削力、热量积聚和结构风险。
加工硬化
加工硬化是指材料在永久变形后变得更硬的过程。弯曲回形针就能直接说明这种效应:弯曲本身很容易,但将其拉直需要更大的力,因为金属在变形处变硬了。
奥氏体不锈钢是最容易发生加工硬化的金属之一。如果每一次走刀切削深度不够,都会留下一层硬化的表皮,下一次走刀就必须切削比母材更硬的材料。硬度越高,切削阻力越大,刀具磨损越快,在随后的每一次走刀中,问题都会随之加剧。
低导热性
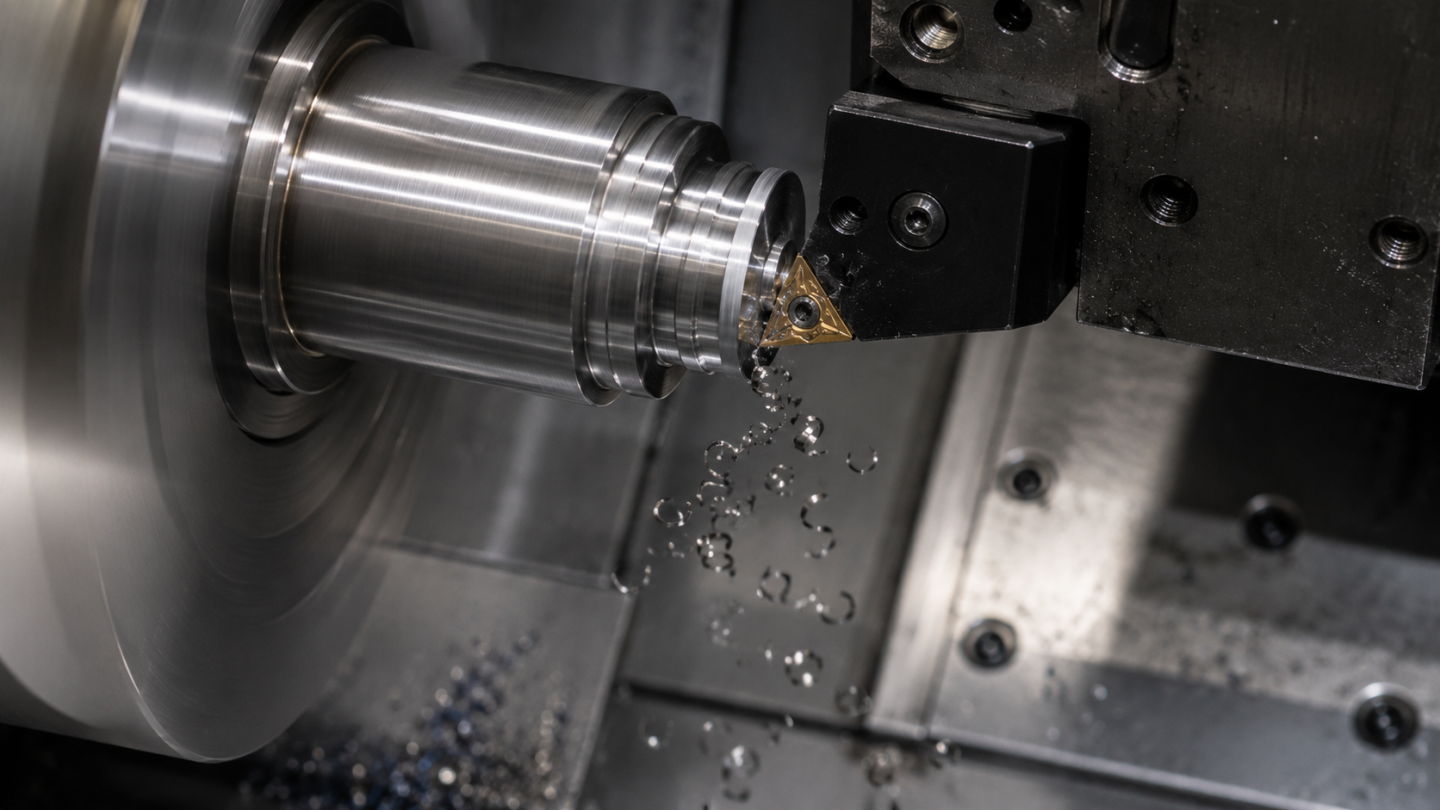
不锈钢的导热系数为 15-30 W/m·K,远低于碳钢的 30-60 W/m·K 和铝的 237 W/m·K。切削刃处产生的热量无处可去,因此集中在切削区,而不是通过工件散发。切削温度升高会降低刀具的屈服强度和硬度,导致刀具过早崩刃或直接失效。
高切削力与振动
不锈钢的强度和延展性要求比易切削钢或铝具有更高的切削力,这种组合使得该材料容易产生振颤。振动会降低表面光洁度、导致刀片崩刃,并随着时间的推移缩短主轴的寿命。
刀具快速磨损与切屑控制问题
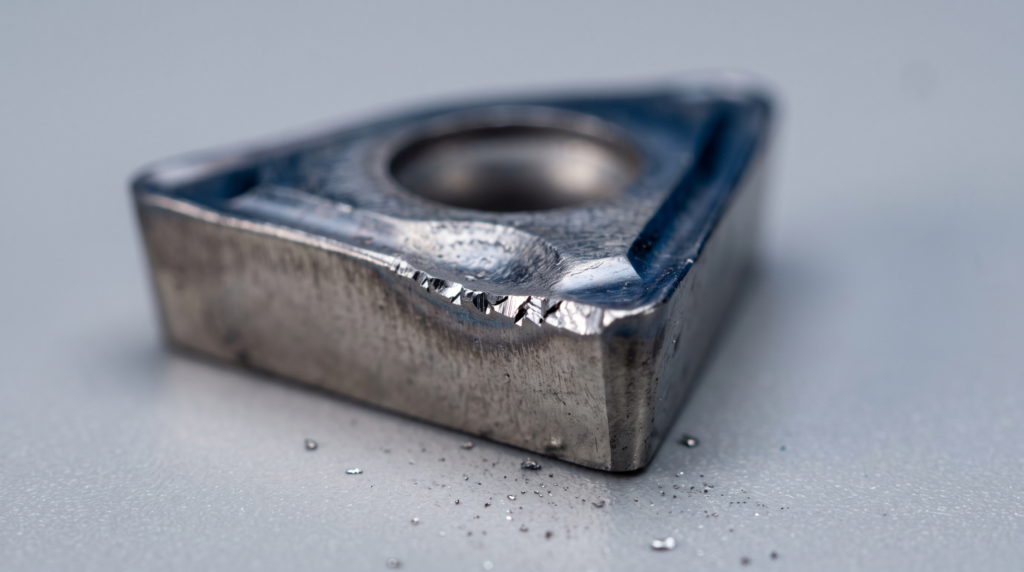
加工硬化、热量滞留和高切削力共同加速了刀具磨损,并使切屑控制变得复杂。由于不锈钢的强度和延展性,它会产生细长的带状切屑。这些切屑在刀具表面摩擦,加剧了热量集中和切削力,并且它们会损坏加工表面和刀具本身,从而干扰加工过程。
可加工性指数和系列分类
为特定应用选择合适的不锈钢,决定了是高效生产还是成本飙升。
制造业将金属切削的相对难易程度与 AISI 1112 易切削碳钢进行基准比较,后者的基准评级设定为 100%。如果一种牌号的可加工性评级为 50%,则需要将线性切削速度降低 50%,才能达到与基准钢相当的刀具预期寿命。
标准不锈钢合金的可加工性评级
| 不锈钢牌号 | 可加工性评级 | 冶金系列 | 主要合金特征 |
| 303 | 78% | 奥氏体 | 含有高硫夹杂物以利于断屑 |
| 304 | 45% | 奥氏体 | 标准铬镍基准 |
| 316 | 40% | 奥氏体 | 添加钼以提高抗氯化物能力 |
| 430 | 60% | 铁素体 | 低碳、纯铬成分 |
| 416 | 85% | 马氏体 | 易切削,可通过热处理硬化 |
| 2205 | 20% - 30% | 双相钢 | 奥氏体-铁素体混合晶体结构 |
| 630 (17-4 PH) | 30% | 沉淀硬化 | 铜合金沉淀时效处理 |
选择合适的牌号
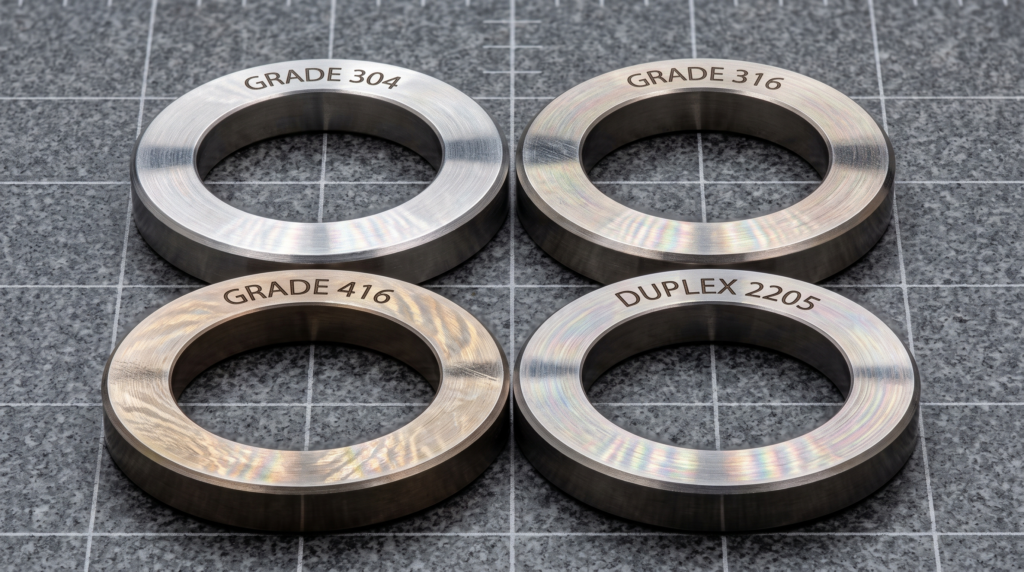
目前存在 100 多种不锈钢合金,大多数分为五大类:奥氏体、铁素体、马氏体、双相钢和沉淀硬化型。这些分类反映了原子结构和合金元素的差异,进而决定了每个牌号的性能和最终用途。
对于特定应用而言,合适的牌号是指能够在最低的综合采购和加工成本下,满足负载和工作环境要求的牌号。
| 牌号 | 最佳用途 | 避免用于 |
| 303 | 大批量自动化生产、紧固件、衬套、齿轮 | 海洋或化学环境暴露、焊接组件、重型成形加工 |
| 304 | 通用零件、炊具、建筑面板、户外五金件 | 盐水或酸性环境、持续高温、大批量生产 |
| 316 | 船用五金件、化学品处理、食品级和外科手术零件 | 对预算敏感的大批量加工、需要热处理强度的应用 |
| 416 | 齿轮、轴、阀门部件、需要速度的螺纹机零件 | 焊接组件、弯曲零件、海洋或氯化物环境暴露 |
| 630 (17-4 PH) | 搅拌机叶片、成型模具、需要高耐磨性的阀门 | 315°C以上的温度、零下环境、预算紧张 |
| 2205 (双相) | 压力容器、存在应力腐蚀开裂风险、要求减轻重量 | 大批量复杂加工、极端弯曲、预算紧张 |
303 牌号
303 是一种奥氏体不锈钢,因其易切削性能而受到重视,但与其它奥氏体牌号相比,这种可加工性是以降低耐腐蚀性、可焊性和机械强度为代价的。
303 适用于复杂精密零件的大批量自动化生产。典型应用包括飞机配件、衬套、紧固件、齿轮和轴。其较低的耐腐蚀性限制了它在海洋、沿海或化学环境等恶劣环境中的使用。避免在焊接组件中使用 303,因为它容易产生热裂纹,也避免将其用于需要大量弯曲或冷成型的零件。
304 牌号
304 牌号是应用最广泛的通用不锈钢,以其成形性、耐腐蚀性和高性价比而备受青睐。
水槽、冰箱、烤箱、橱柜和建筑面板通常因其外观和抗污性而使用 304。它还能很好地进行重度弯曲和冷成型,因此适用于炊具。304 的可焊性优于 303,并且能承受户外暴露,这将其用途扩展到了暴露在雨水和淡水中的结构、管道和五金件。
不建议将 304 用于盐水、酸性或苛刻的化学环境,也不建议用于持续的高温工作环境中,在这些环境下它会产生氧化皮并失去强度。在切削时它也表现出高韧性和粘性,这限制了其在大批量生产中的效率。
304 为牌号决策提供了实用的成本基准。当应用需求在其适用范围内时,304 能以合理的成本提供通用强度和可抛光的光洁度。只有当 304 无法满足工作环境、载荷情况或制造要求时,才考虑改为 316(应对氯化物暴露)、17-4 PH(更高强度)或 303(更易加工)。
316 牌号
316 牌号是首屈一指的船用级不锈钢,专为处理海水、化学品和工业溶剂而打造。
316 是暴露在盐雾空气中的海洋和沿海五金件、船用配件和建筑组件的首选。它也适用于腐蚀性化学品、酸和氯化物的储罐、管道和处理系统。其无孔表面和可自我修复的铬层能抵抗细菌滋生,使其易于消毒,非常适合食品级、医疗和外科应用。
316 无法通过热处理硬化,因此应避免在需要极高结构强度或耐磨性的地方使用。与 304 一样,它的高韧性和粘性限制了其在大批量生产中的实用性。316 的材料成本通常比 304 高 10-30%,并且加工时间更长,因此应将 316 保留给能体现其附加成本价值的应用。
416 牌号
416 是一种易切削马氏体不锈钢,也是最容易切削的不锈钢牌号。其 85% 的可加工性评级领先于其它所有不锈钢牌号,高于 303 的 78%。为实现这一点而添加的硫可以干净地断屑,并允许采用比任何奥氏体牌号更高的切削速度和进给量。
与 303 不同,416 可以通过热处理硬化,当零件既需要易于加工又需要一定的强度或耐磨性时,这是一个强有力的选择。典型用途包括齿轮、轴、螺栓、螺柱、阀门部件、泵轴和大批量自动螺纹机零件。
使得 416 易于切削的硫在其它方面也限制了它。其耐腐蚀性充其量是中等,低于 304 及其母系牌号 410,因此 416 非常不适合暴露于氯化物或海洋环境中。它还具有磁性,并且焊接和冷成型性能较差,因为硫会促进热裂纹的产生。避免将 416 用于焊接组件或需要弯曲的零件。
当加工成本主导决策且工作环境温和时,可选择 416。为了获得耐腐蚀性,应升级至 304;为了获得能更好地耐受盐或酸暴露的易切削牌号,请继续使用 303。
630 牌号 (17-4 PH)
630 牌号是一种以高强度著称的沉淀硬化马氏体钢。它的硬度适用于必须抗磨损、抗划伤和抗腐蚀的设备,如搅拌机叶片、成型模具和阀门。
尽管强度很高,但 17-4 PH 的冶金特性使其在特定温度和化学条件下变脆。它不适用于 315°C 以上的温度、零下工作环境或永久性海水浸泡。
17-4 PH 不是一个低预算的选择。它需要特定的时效处理过程才能达到全强度,从而增加了材料和加工成本。当标准强度满足应用需求时,304 牌号是更好的选择。
2205 牌号
2205 牌号是一种双相不锈钢,结合了铁素体钢的强度和奥氏体钢的耐腐蚀性,其强度大约是标准 300 系列不锈钢的两倍。
这种强度适用于高应力应用,如压力容器、储罐和结构件,并且由于可以使用更轻的结构达到相同的强度,因此它能够实现减重设计。2205 对腐蚀性化学品、氯化物和其他盐类的抵抗力将其用途扩展到了海洋和其他苛刻环境中。
与 17-4 PH 一样,2205 在极端高温或零下温度下、在需要极度弯曲的零件中,或者在大批量生产复杂几何形状时,也会变脆。2205 的成本大约比 316 高 20%,比 304 高 50%,因此当 304 或 316 仍能满足要求时,不应选择它。然而,在应力腐蚀开裂风险很高的地方,2205 是唯一正确的选择,因为 304 和 316 在这种环境下会立即失效。
生产工程用例
| 材料 | 工序 | 参数 | 避免的故障 | 结果 |
| 奥氏体 316 | 平面端面铣削 | 较小的径向吃刀量,远低于铣刀全直径 | 过早的月牙洼磨损 | 通过形成更薄的切屑,减少了热量积聚并延长了刀具寿命。 |
| 马氏体 416 | 瑞士型自动车削 | 高含硫量带来的易切削速度 | 细长带状切屑堆积 | 极佳的体积排屑效果并缩短了单件经济循环时间。 |
| 双相钢 2205 | 深盲孔镗削 | 高压大流量合成水性冷却液 | 局部热区软化 | 精确的温度控制可防止刀片边缘立即崩坏。 |
机加工不锈钢零件的设计规则
如前所述,加工费用的大部分是在设计阶段确定的。因此,为了提高成本效益,遵守这些加工设计规则至关重要。
不锈钢制造设计 (DfM) 优化指南
| 设计目标特征 | 相关的工艺限制 | 潜在的采购惩罚 | 核心 DfM 覆盖规则 |
| 内部型腔拐角 | 半径必须与刀具半径相匹配 | 定制轮廓刀具费用 | 设定拐角半径等于或略大于标准刀具半径,以避免定制刀具并利于排屑。 |
| 孔底轮廓 | 标准麻花钻留下 118° 的角度 | 螺纹轮廓深度不完整 | 在所有盲孔图纸上,在所需螺纹深度之外增加 2 到 3 个螺距长度的螺纹退刀缓冲。 |
| 螺纹制造 | 结构丝锥扭矩导致断裂 | 延长电火花(EDM)提取的人工时间 | 过渡到螺旋螺纹铣削,以安全清除切屑。 |
| 开放坐标尺寸 | 机床轴平移分辨率 | 延长加工周期和检测时间 | 通过标题栏配置应用 m 级(中等)开放公差。 |
| 零件壁厚尺寸 | 在切削力下发生极端弯曲变形 | 零件壁弯曲和报废 | 改用双相钢 2205 以安全地切削薄壁截面厚度。 |
1. 不要过度设计零件
对于不锈钢,由于可用的牌号繁多,很容易对零件进行过度设计。在 304 就足够的情况下,设计师为了保险起见可能会选择 316L(L 代表低碳)。请务必为应用选择正确的牌号。错误的牌号不仅会影响采购,还会影响加工和后处理成本。除非功能需要,否则避免使用更严格的加工公差。
2. 使光洁度与功能相匹配
指定正确的光洁度可能是满足预算还是超出预算的关键。
在非密封或非卫生表面上强制执行超光滑的轮廓规格(Ra < 0.4 µm),会迫使增加二次外圆磨削、研磨或多道电解抛光工序。在机械性能允许的任何情况下,请将标准机加工光洁度(Ra 3.2 µm)作为您的默认基准。
3. 针对数控加工进行设计
避免或修改无法在数控机床上可靠制造的特征。选择适合数控加工的牌号。例如,对于不需要极端耐腐蚀性和制造后焊接的零件,303 牌号优先于更难加工的牌号。与标准奥氏体牌号相比,双相不锈钢可以将零件的厚度减少一半。这能从采购到后处理的多个方面节省成本。
不锈钢加工
在刀具、速度和冷却方面采取审慎的方法会在不锈钢加工中得到回报。
| 实践 | 建议 | 为什么重要 |
| 刀具材料 | 涂层硬质合金,亚微米晶粒以增加韧性;大批量生产使用 TiAlN 或 AlTiN 涂层 | 标准刀具会因高温和积屑瘤而失效 |
| 切削速度 | 保守 | 高速会提高切削温度并缩短刀具寿命 |
| 进给率 | 激进,保持恒定进给 | 较低的进给率会导致摩擦,从而加剧加工硬化 |
| 切削深度 | 深度足以在每次走刀时切过加工硬化层 | 较浅的精加工走刀会切入硬化材料,而不是原始金属 |
| 冷却 | 高速操作使用水基冷却液;攻丝和螺纹加工使用纯切削油 | 热量积聚对刀具寿命的威胁大于摩擦 |
| 机床设置 | 刚性好,高夹紧力且刀具悬伸短 | 偏摆会导致振颤、加工硬化和刀具断裂 |
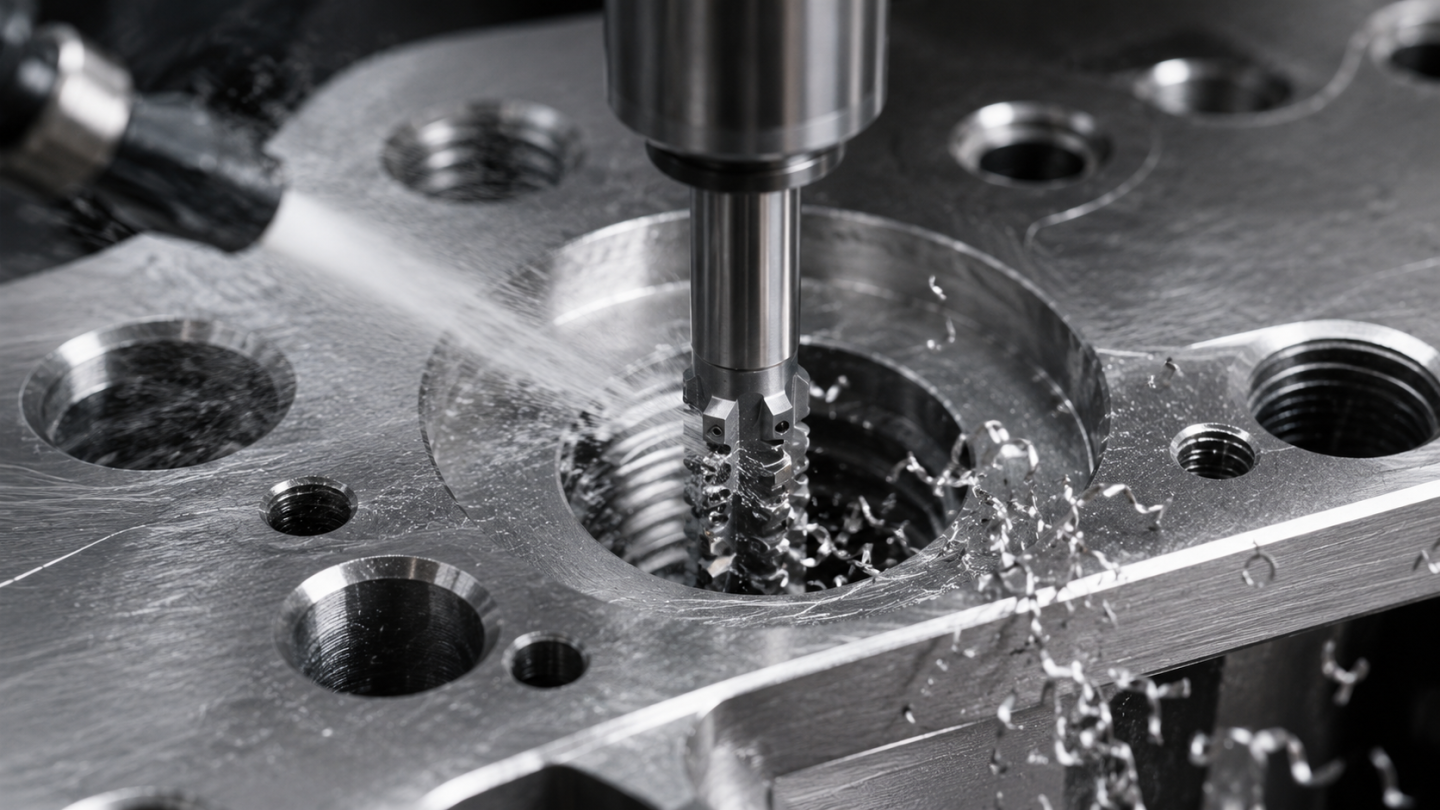
对于不锈钢而言,螺纹铣削通常是比螺纹攻丝更好的选择,因为它在已经容易发生加工硬化的材料上减少了摩擦和刀具应力。
为任一方法确定内螺纹尺寸的工程师,在决定攻丝策略之前,可以使用螺纹和丝锥钻孔尺寸计算器交叉检查丝锥底孔尺寸。
加工后处理
机加工会留下表面污染、生锈风险和过早磨损等问题,而二次加工会在不锈钢零件发货前解决这些问题。
清洗与脱脂
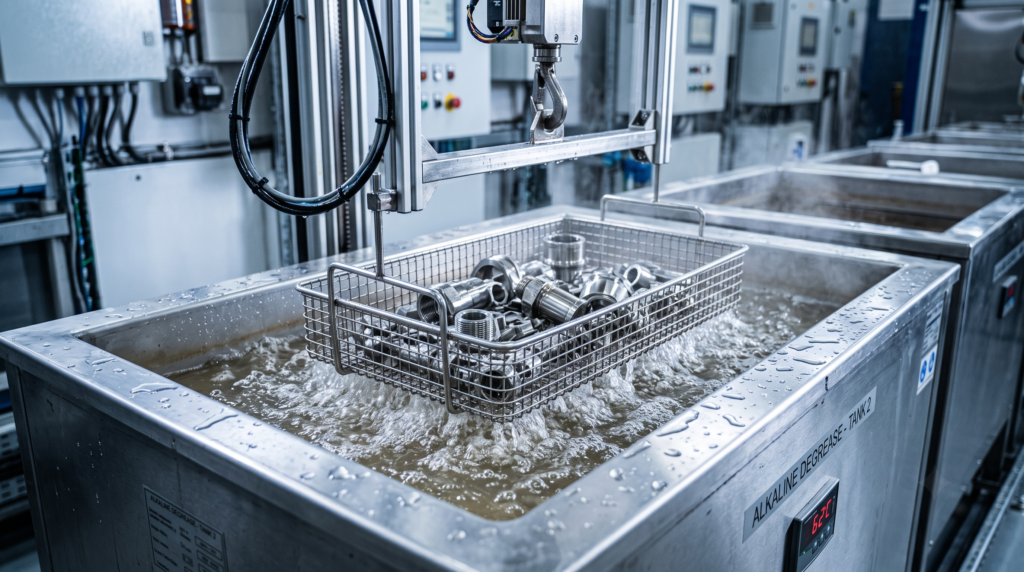
机加工零件需要清洗以去除切削液、机油和切屑,通常通过碱性清洗或溶剂脱脂来完成。此步骤在钝化之前是必要的,因为表面残留物会阻碍酸浴正常发挥作用。
钝化
钝化是用硝酸或柠檬酸对不锈钢进行化学处理,去除切削刀具留下的游离铁,否则这些铁会成为腐蚀的起始点。该过程恢复了负责材料耐腐蚀性的均匀氧化铬层。
电解抛光
电解抛光是一种电化学过程,可去除一层薄薄的表面层,平滑微观凸起,并产生清洁、低摩擦、高度耐腐蚀的表面。它通常被指定用于医疗、制药、半导体和食品级应用。
不锈钢的替代品
当应用需要最大的耐腐蚀性、高温工作能力、美观和严格的卫生性能时,不锈钢是首选。
当加工难度超过其带来的好处时,其它材料可能更适合该应用。
| 替代品 | 何时选择 |
| 低碳钢 | 预算有限,并且可以对零件进行涂漆或涂层以防腐蚀 |
| 铝 | 重量和导热性比强度或耐腐蚀性更重要 |
| 黄铜 | 可加工性和中等耐腐蚀性是首要考虑因素,并具有抗菌优势 |
| 塑料或复合材料 | 电绝缘、重量和成本的优势超过了对机械强度的需求 |
使规格与要求相匹配
不锈钢具有很少有材料能匹敌的耐腐蚀性和耐用性,但它的每一个特性都会增加机床加工时的阻力。牌号选择、公差规范、刀具选择和后处理都指向同一个方向:将规格与实际工作要求相匹配,而不是选择听起来最保险的那个。