在不锈钢上钻一个 6 毫米的孔时,钻头断裂是一种常见且可预防的故障。如果进给率设定过高,钻头的前进速度就会超过其排屑速度,导致切削力在钻尖和边缘处急剧增加,最终使钻头在切削中途折断。
解决这个问题的关键不在于换一个更好的钻头,而在于理解切削速度和进给率是如何协同工作的,以及为什么在不考虑另一个参数的情况下单独优化其中一个必然会导致这种故障。
什么是切削速度和进给率?
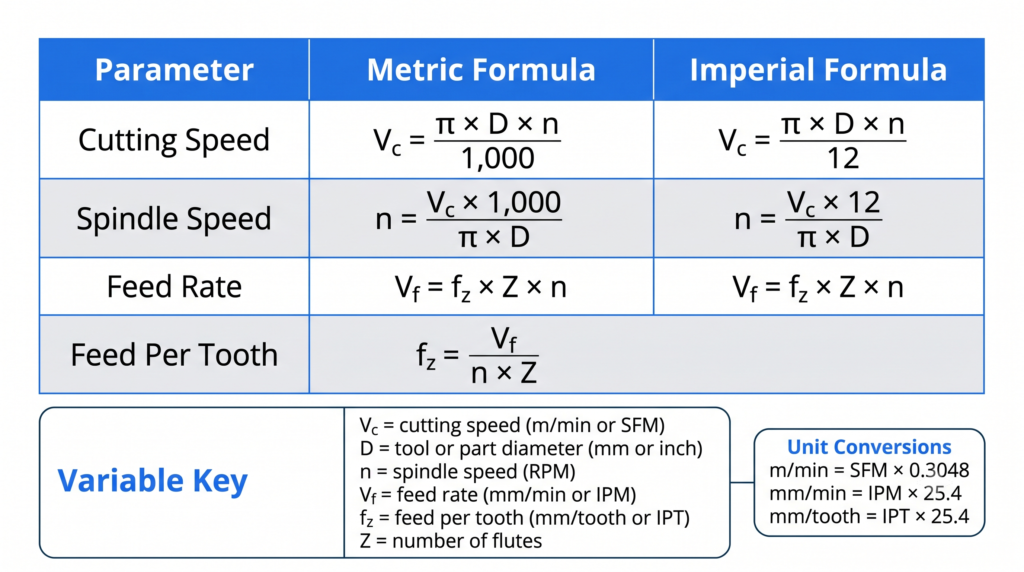
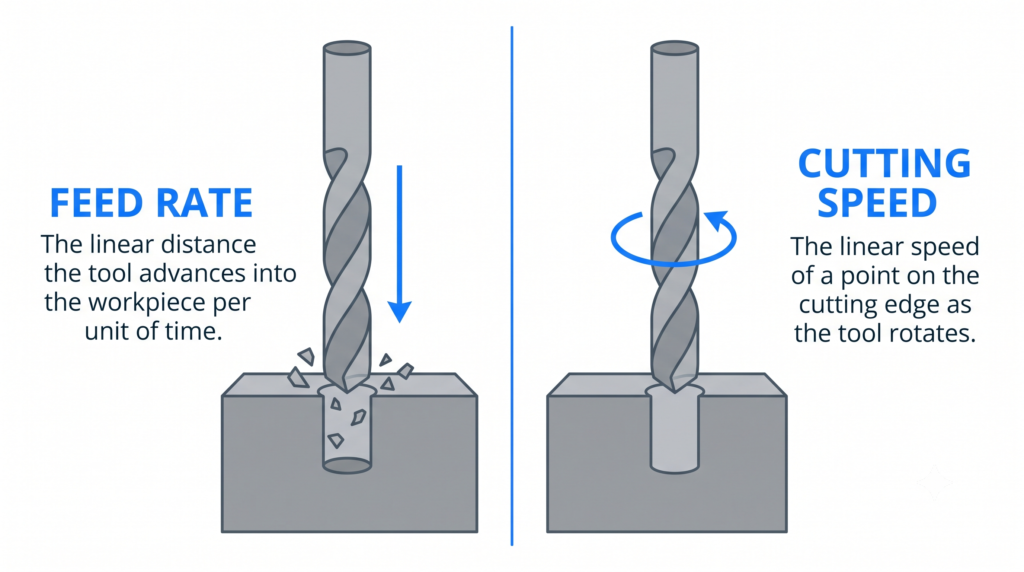
切削速度是指切削刃与工件表面在切削点处的相对速度,测量单位通常为米/分钟 (m/min) 或英尺/分钟 (SFM)。在车削中,它是指旋转工件的外周圆周速度。在铣削中,它是刀具的外周速度,由主轴转速和刀具半径决定。
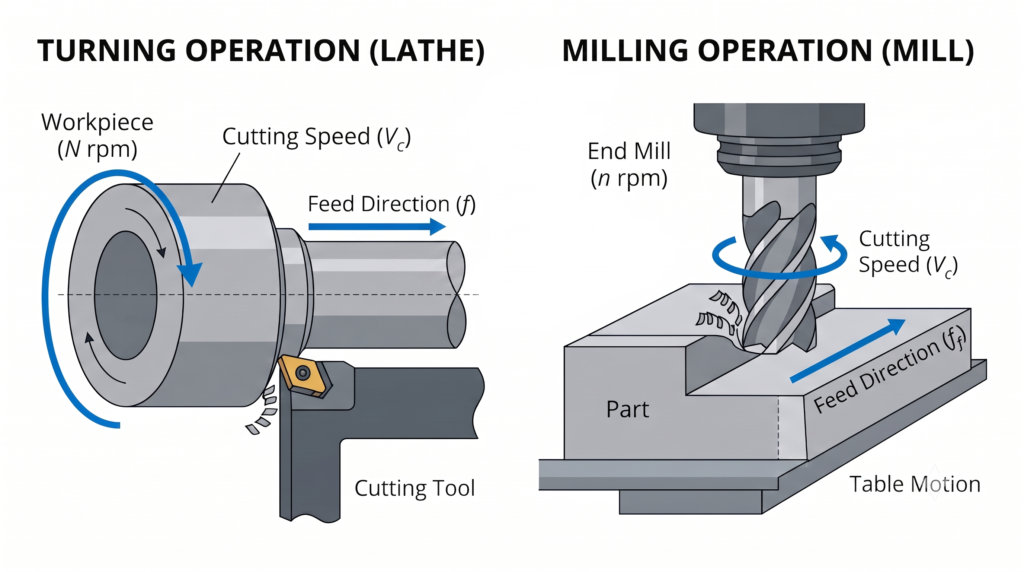
进给率是指刀具相对于工件在单位时间内前进的距离,测量单位为毫米/分钟 (mm/min) 或英寸/分钟 (IPM)。在车削和钻削中,它也表示为每转进给量 (mm/rev);在铣削中,则表示为每齿进给量(mm/tooth,也称为每齿切削量或芯片负荷)。
切削速度与进给率的影响
改变切削速度和进给率会影响表面粗糙度、刀具寿命、切削温度、材料去除率、功耗、切屑形成、振动、尺寸精度以及切削力。要找到最佳的参数值,就意味着要在生产率、加工成本和零件质量之间取得平衡。
较低的进给率可通过减少进给痕迹和切削力来改善表面光洁度,并保持更严格的公差。较低的切削速度能够减少热量的产生并延长刀具寿命,但如果速度设定得远低于推荐范围,则会导致积屑瘤 (BUE) 的形成——即工件材料粘附在切削刃上,从而破坏表面质量。
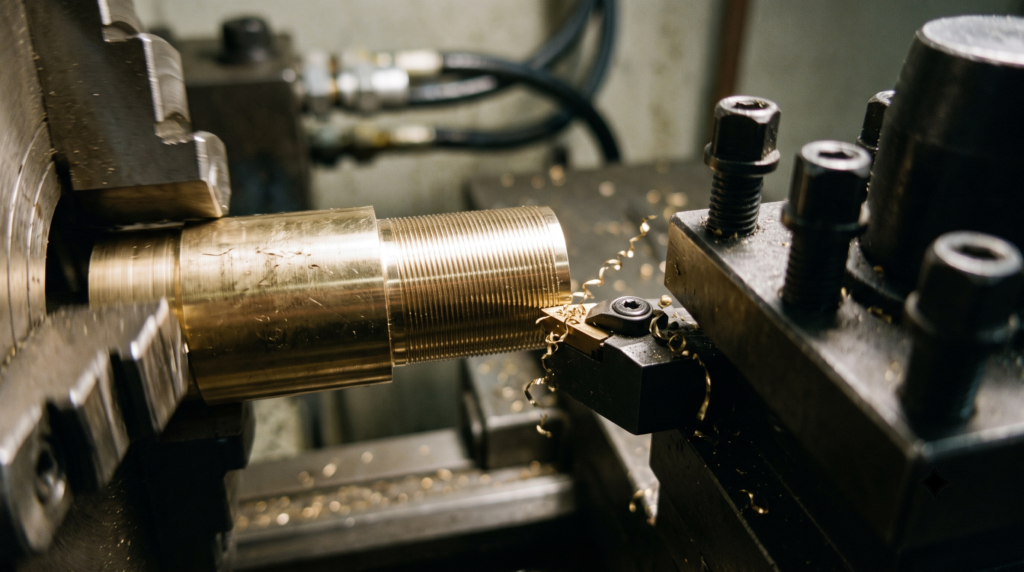
降低切削速度和进给率可以减少振动和刀具磨损,但代价是降低了生产效率。提高它们虽然能提升材料去除率,但会面临热损伤、受力过大和表面粗糙度增加的风险。机械师通常会在推荐范围内提高速度,直到达到刀具磨损或加工质量的临界点。
切削速度与进给率比较
| 特征 | 切削速度 | 进给率 |
| 定义 | 刀具与工件之间的相对速度 | 刀具沿工件前进的速率 |
| 主要决定因素 | 工件和刀具材料的硬度 | 刀具强度、所需的表面光洁度和机床刚性 |
| 对生产率的影响 | 缩短循环时间 | 提高材料去除率 |
| 主要影响 | 刀具寿命和热量产生 | 材料去除率和表面光洁度 |
| 对表面光洁度的影响 | 较高的速度可减少积屑瘤并改善光洁度 | 较低的进给率可减少进给痕迹并改善光洁度 |
| 测量单位 | m/min 或 SFM | mm/min, IPM,或 每齿/每转进给量 |
| 参数过高会导致 | 刀具磨损和热损伤 | 切削力过大和刀具断裂 |
| 参数过低会导致 | 效率低下,摩擦导致工件硬化 | 刀具变钝、形成积屑瘤、加工硬化 |
参数极值及其特征表现
| 零件或刀具上的症状 | 可能的原因 | 修正调整 |
| 闪亮、抛光状的后刀面磨损 | 切削速度过低,刀具存在摩擦 | 将切削速度提高至推荐范围 |
| 切屑发蓝或变色 | 切削速度过高,热量过大 | 降低切削速度或增加冷却液流量 |
| 深且明显的进给痕迹 | 进给率过高,无法达到目标光洁度 | 在精加工阶段降低进给率 |
| 切入时刀具断裂 | 进给率过高,影响排屑 | 降低进给率,检查钻孔时的啄钻循环设置 |
| 切削面产生积屑瘤 | 相对该材料而言,速度或进给过低 | 将两者都提高至制造商的推荐范围 |
影响切削速度的因素
影响切削速度的四个主要因素包括:刀具材料、工件硬度、预期刀具寿命和切削深度。
刀具材料
刀具材料极大地影响着允许的最大切削速度,因为不同的材料具有不同的硬度、热硬度、耐磨性和热稳定性。能在高温下保持硬度的材料能够以更高的速度进行切削,而不会迅速磨损或失效。
| 刀具材料 | 对切削速度的影响 | 应用场景 |
| 高速钢 (HSS) | 由于热硬度较低,受限于低速加工(最高 30 m/min) | 小批量、手动加工、钻孔、攻丝 |
| 硬质合金 (Carbide) | 较高的热硬度和耐磨性允许更高的速度(60 至 300 m/min) | 通用铣削、车削和钻孔 |
| 聚晶金刚石 (PCD) | 卓越的硬度和耐磨性,极高的加工速度(200 至 1,200 m/min) | 有色金属材料:铝、石墨、复合材料 |
| 立方氮化硼 (CBN) | 极佳的热硬度和热稳定性(100 至 400 m/min) | 淬火黑色金属材料和硬化合金 |
| 陶瓷 (Ceramic) | 高达 1,200 °C 的耐高温性使其能实现超高速加工(300 至 1,200 m/min) | 高温合金的高速精加工 |
工件硬度
当相同的刀具材料切削不同硬度的工件时,必须调整切削速度以防止刀具失效。较硬的工件需要较低的速度,而对于较软的材料则可以提高速度。低碳钢在较高的切削速度下能够轻松加工,而淬火钢则迫使速度急剧下降(尤其是使用传统的硬质合金刀具时)。
改用更耐磨的刀具(如陶瓷或 CBN)可以找回部分失去的速度并恢复生产率。选择正确的速度需要综合比较其对刀具寿命、生产率、表面光洁度和经济可行性的影响。
预期刀具寿命
切削速度和刀具寿命呈反比关系,这可以通过泰勒刀具寿命公式 (Taylor’s tool life equation) 来表示:
$V \times T^n = C$
| 符号 | 变量 | 描述 |
| V | 切削速度 | 选择的工作速度 |
| T | 刀具寿命 | 在速度 V 下直到刀具失效的时间 |
| n | 刀具寿命指数 | 取决于刀具与工件的配对情况 |
| C | 常数 | 对于给定的刀具-工件组合,该值为固定值 |
即使是适度地提高切削速度,也会因为产生过多的热量和磨损而显著缩短刀具寿命。例如,在一种硬质合金刀具加工合金钢的组合中,将速度从 100 提高到 130 m/min(增加 30%),刀具寿命会从 150 分钟骤降至仅 52 分钟。
机械师必须平衡这些取舍:在粗加工或使用昂贵刀具时,较低的速度会优先考虑延长刀具寿命;而在大规模生产中,只要刀具寿命在经济上仍然合算,较高的速度就可以有效提高生产率。
切削深度
切削深度与切削负荷大致成正比关系。较大的切削深度会产生更多的热量并加快刀具磨损,因此通常需要搭配较低的切削速度。然而这种权衡仍然有利于提高整体生产率,因为只需更少的走刀次数即可达到最终尺寸。
切削深度和进给率共同决定了总体的切削负荷。因此,大吃刀量与高进给率结合时,必须大幅降低切削速度以避免过热和刀具失效。
影响进给率的因素
进给率同样也具有很高的可变性,受多种因素影响。刀具制造商在为其刀具定义推荐进给率时会考虑其中许多因素。部分因素包括:
- 刀具和工件材料较硬的工件会产生更高的切削力,需要较低的进给率以保护刀具。淬火钢需要在低进给率下运行;铝由于较软能承受高进给率;而延展性材料则应保持在适中的进给范围以避免产生积屑瘤。
- 刀具几何形状前角、刀尖圆弧半径、刃口强度、排屑槽设计、螺旋角和后角都会影响切削力和排屑效果,进而决定特定刀具能够承受的进给率。
- 表面光洁度要求目标光洁度越平滑,要求的进给率越低。较高的进给率会增加表面粗糙度并留下更深的进给纹。
- 切削宽度切削宽度(在铣削中也称为径向切深或步距)决定了刀具参与切削工件的程度。更大的径向啮合会增加切削力、热量和主轴负荷,因此较大的切削宽度需要与较低的进给率相匹配,以保持机床加工的稳定性。
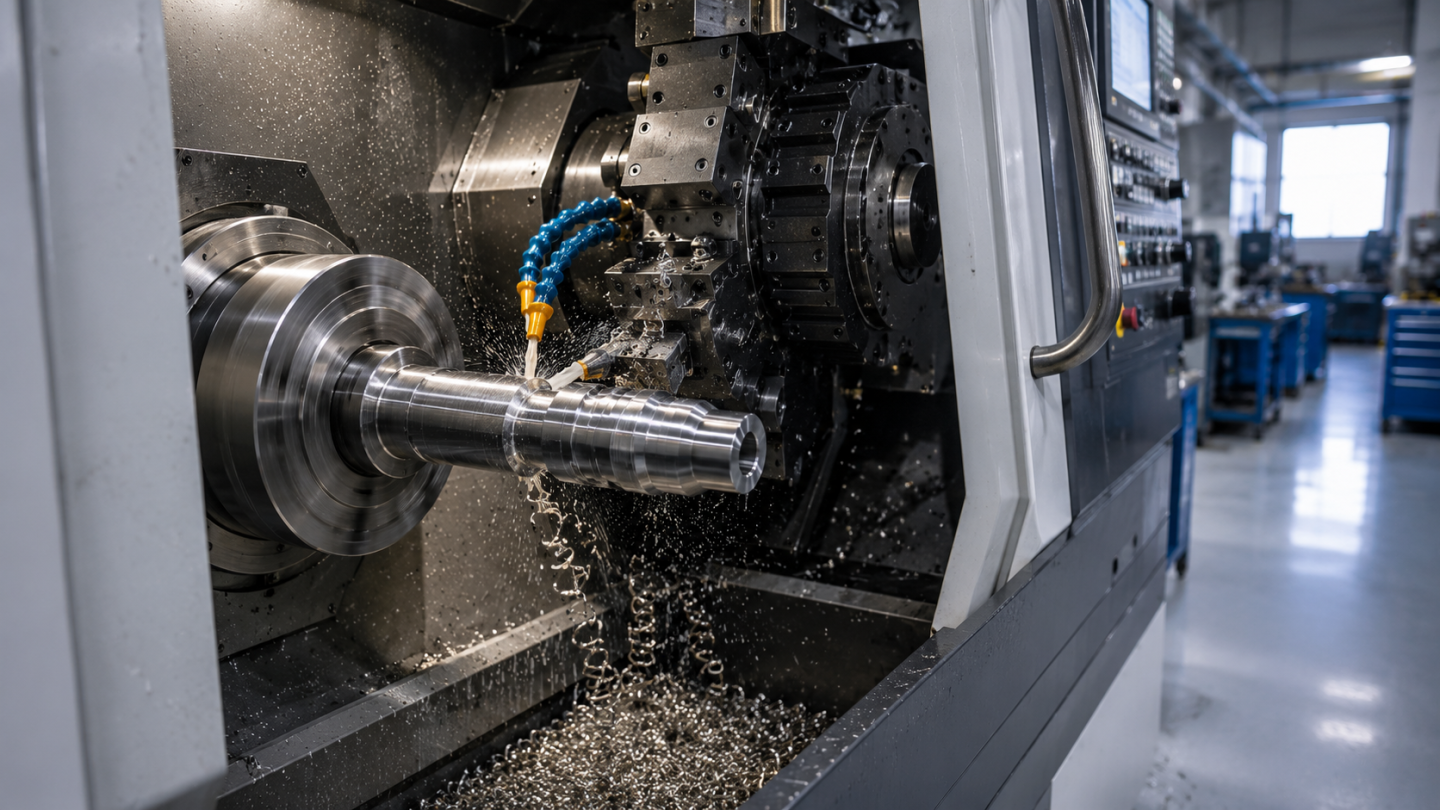
切削速度和进给率如何相互作用
切削速度和进给率受相似因素的制约,不能独立进行优化,因为它们共同决定了切削力、热量产生、机床稳定性、切屑形成和刀具磨损。即使两个参数单独看起来都很合理,激进的组合也可能导致刀具或机床超载。
速度和进给组合
| 组合 | 最适合的应用场景 | 权衡/弊端 |
| 高速,高进给 | 大批量生产,需要快速循环时间 | 极高的受力和热量,需要硬质刀具、充分润滑和刚性好的工件夹具 |
| 高速,低进给 | 精加工工序,要求光滑表面和高精度 | 低进给会带来刀具摩擦和刃口变钝的风险 |
| 低速,高进给 | 韧性材料的粗加工,限制热量的产生 | 表面光洁度差,切削力较高 |
| 低速,低进给 | 耐磨或易碎材料,容易产生振颤的装夹环境 | 材料去除率低,加工循环时间长 |
优化加工速率
最大化速度和进给率可以缩短加工时间,但会增加刀具磨损、热量和成本。机械师会使用以下方法来平衡这些利弊:
优化方法
| 方法 | 提供的作用 | 最佳使用场景 |
| 制造商切削数据 | 按刀具和材料提供的速度、进给、每齿进给量、切深和冷却液的基准范围 | 任何切削开始前的初始参数设置 |
| CAM 软件推荐 | 基于材料和几何形状建议进给、速度、刀具路径和切深,并带有碰撞和循环时间仿真功能 | 复杂零件和多刀具任务的编程 |
| 试切 | 在实际的工件装夹、刚性和冷却液条件下验证制造商和 CAM 软件的数据 | 在正式生产前确认切屑负荷、振动和表面光洁度 |
| 刀具磨损监控 | 对后刀面磨损、月牙洼磨损、崩刃和热裂纹提供直接反馈 | 生产运行期间的持续改进与优化 |
制造商的切削数据来自基于刀具材料、几何形状、工件材料、涂层和操作类型的标准化图表。
诸如 Mastercam、Fusion 360 和 Esprit 这样的 CAM 软件在此基础上进一步提供了刀具啮合和循环时间的模拟。
试切能够捕捉到软件仿真往往忽略的问题,例如不稳定的工件夹具或机床刚性不足。发现的任何偏差都可以通过调整速度或进给率来修正。
刀具磨损监控系统(包括主轴负荷、振动和声学传感器)能够最直接地显示当前的参数是否设定得过于激进。
针对速度和进给参数的面向制造设计 (DfM) 指南
产品设计决策框定了机械师可以操作的速度和进给“窗口”,在图纸设计阶段做出的几项明智选择可以尽可能地让这个窗口保持宽裕。
| 设计因素 | 造成的工艺限制 | 建议 |
| 深孔或小直径孔 | 排屑困难,限制了进给率 | 规定使用导向孔或啄钻循环,而不是要求一次性深通切削 |
| 严格的表面光洁度要求 | 迫使采用较低的进给率并延长循环时间 | 仅对功能上确实必要的表面保留高光洁度要求 |
| 薄壁或无支撑特征 | 限制了可实现的切削深度和切削力 | 在功能允许的情况下增加支撑肋或增加壁厚 |
| 难加工材料(不锈钢、钛) | 缩小了安全的切削速度范围 | 尽早标明材料选择,以便准确预算刀具成本和加工周期时间 |
在最终确定钻孔工序的进给率预设之前,需要确定攻丝特征孔径的工程师可以使用螺纹和丝锥钻孔尺寸计算器对照螺纹要求来交叉检查钻头尺寸。
精确调整速度和进给
切削速度和进给率绝非两个独立的旋钮。速度掌管着热量和刀具磨损,进给掌管着切削力和表面光洁度,两者都在消耗同一个物理机械负荷预算。
能够最大化产量的参数组合,往往不是能够最好地保护刀具的组合。因此,正确的答案依赖于制造商数据、CAM 仿真、试切和磨损监控等多方面的协同工作,而不是孤立地看待任何一个单一的数字。